

1. Применяемые стандарты:
- GB9061-1988: Общие технические условия для металлообрабатывающих станков
- GB5226.1-2002: Безопасность машин и оборудования — Электрическое оборудование машин. Часть 1. Общие технические требования
- JB/T10051-1999: Общие технические условия для гидравлических систем металлообрабатывающих станков
- GB/T16462-1996: Проверка горизонтальных токарных станков с ЧПУ
(За исключением технических спецификаций, все не указанные нормы должны соответствовать последним версиям соответствующих стандартов.)
2. Основное назначение оборудования:
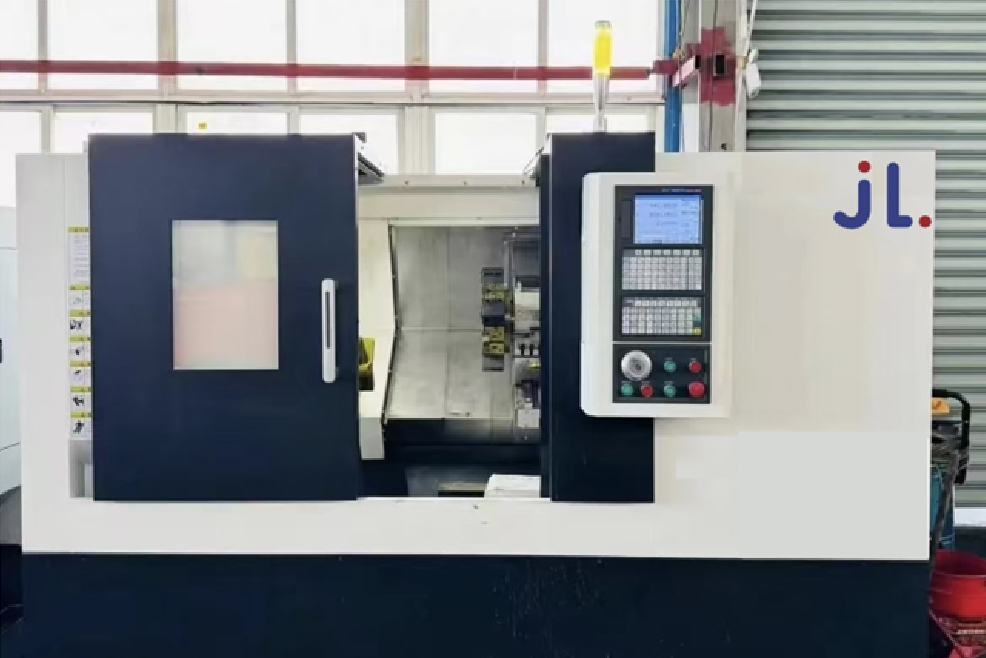
Станок может автоматически выполнять обработку различных валов и дисков, включая цилиндрические поверхности, конические поверхности, дуговые поверхности, торцевые поверхности, пазки, фаски и т.д. Кроме того, он может нарезать метрическую прямую резьбу, торцевую резьбу, дюймовую прямую резьбу и коническую резьбу, а также выполнять другие виды точения.
3. Основные конструктивные особенности станка:
3.1 Станина
Используется интегрированная литая станина с наклоном 45° и круглой камерой из высококачественного чугунного сплава. Конструкция обеспечивает высокую жесткость и устойчивость к вибрациям, а также плавное удаление стружки.
3.2 Шпиндельный узел
Подшипники шпинделя изготовлены с использованием высококачественных точных подшипников. Применяется сервосинхронный электрошпиндель с высоким крутящим моментом и плавным изменением мощности. Подшипники шпиндельного узла состоят из двухрядных цилиндрических роликовых подшипников и двухсторонних упорных конических подшипников, что обеспечивает высокую жесткость. Структурный дизайн обеспечивает уменьшение тепловой деформации шпинделя, что сохраняет стабильность оси шпинделя при длительной работе.
3.3 Система подачи
Сервомоторы осей X и Z соединены с прецизионным шариковым винтом через эластичную муфту, обеспечивающую высокую точность. Оба конца шарикового винта закреплены для увеличения жесткости опорного узла, что минимизирует кручение винта при высокой скорости и сильных нагрузках. Используются специальные пара подшипников с угловым контактом под углом 60 градусов для шариковых винтов, обеспечивающих высокую скорость и точность.
3.4 Суппорт
В трансмиссии используются линейные направляющие скольжения пр-ва Тайвань для удовлетворения требований высокой скорости и эффективности, снижения трения и температурной деформации. Что обеспечивает лучшую точность обработки и долговременную стабильность точности.
3.5 Инструментальная головка
На станке серии C320KTT установлены гидравлические сервоинструментальные головы с 8-12 позициями. Которые обеспечиваюь быструю индексацию и высокую точность позиционирования, отличную жесткость. Головка поддерживает подачу воды через центр инструмента с высоким давлением. Емкость бака для воды достаточна для предотвращения перерывов в подаче воды при обработке, имеется система фильтрации с высокой точностью, что значительно расширяет функциональность станка и повышает его адаптивность для обработки различных деталей.
3.6 Гидравлическая система
Гидравлический патрон и гильза задней бабки управляются программно, а также ножным управлением для удобства. Регулировка гидравлического давления осуществляется панелью с поворотными ручками и отображением на циферблате, что безопасно и удобно для эксплуатации.
3.7 Система смазки
В станке применена автоматическая централизованная система смазки с подачей масла в установленное время и количестве. Распределители масла регулируют давление подачи масла для различных элементов станции, чтобы обеспечить достаточную смазку всех узлов (таких как направляющие, вкладыши, шариковые винты, гайки и т.д.). Предусмотрена функция сигнализации системы смазки.
3.8 Система охлаждения.
На наклонных токарных станках с ЧПУ используется полная защита направляющих, бак для охлаждения и система удаления стружки отделены от основной машины, что обеспечивает сохранение точности станка, не затронутую тепловыми влияниями.
3.9 Электрическая система
Электрораспределительный шкаф станка обладает хорошей герметичностью и оснащен кондиционером для обеспечения нормальной работы системы ЧПУ в условиях повышенной температуры и влажности.
3.10 Меры предотвращения ударов
На опорах осей в крайних положениях установлены резиновые амортизирующие устройства для двойных шариковых винтов для защиты от несчастных случаев.
3.11 Защитные меры
Полномасштабная внутренняя и наружная защита из листового металла толщиной не менее 2 мм. При работе станка не происходит деформаций и вибраций. Внутренняя защита направляющих, винтов и подшипников выполнена из нержавеющей стали. Удобная система удаления стружки и очистки станка.